Industrielles Koji-Handling: Feuchtigkeit, Belüftung, Transfer und Kontaminationskontrolle
Beim Koji-Handling wird traditionelle Sojasaucenqualität zu industrieller Prozessdisziplin. Bevor Moromi seine Tiefe entwickelt, muss die Brauerei eine lebende, wärmebildende Kultur durch Entscheidungen zu Feuchtigkeitskontrolle, Belüftung, Transfer und Hygiene schützen — Entscheidungen, die häufig unter Produktionsdruck getroffen werden.
Für Fermentationsleiter besteht das Ziel nicht einfach darin, einen Koji-Zyklus abzuschließen. Ziel ist es, Koji mit berechenbarem Aroma, ausgewogenem Proteolysepotenzial, beherrschbarer Klumpenbildung und einem mikrobiellen Profil in die Lake zu überführen, das den vorgesehenen Fermentationsverlauf unterstützt. Eine gute Praxis im Koji-Raum reduziert nachgelagerte Schwankungen bei Stickstofffreisetzung, Maischeviskosität, Filtrationsverhalten und finaler Geschmackskonstanz.
Moromi Pulse arbeitet mit Sojasaucenbrauereien zusammen, in denen traditionelle Qualität und reproduzierbare Abläufe auf Produktionsebene zusammenkommen müssen. Dieser Artikel konzentriert sich auf grundlegende Handhabungsprinzipien außerhalb der Enzymanwendung, die eine konstante Fermentationsleistung unterstützen.
Warum Koji-Handling die nachgelagerte Prozesskontrolle bestimmt
Industrieller Koji ist keine statische Zutat. Er ist ein biologischer Prozess, der Temperaturanstieg, Feuchtigkeitsmigration, Sauerstoffbedarf und Oberflächenwachstum durchläuft. Kleine Abweichungen während der Handhabung können sich später im Moromi zu größeren Abweichungen entwickeln.
Häufige nachgelagerte Symptome eines ungleichmäßigen Koji-Handlings sind:
- Uneinheitliche Entwicklung löslichen Stickstoffs zwischen Chargen
- Moromi, der sich in der frühen Fermentation unvorhersehbar verdickt oder verflüssigt
- Schwankende Filtrationsraten trotz ähnlicher Maischerezepturen
- Harte, flache oder unausgewogene Aromabildung
- Höherer Korrekturaufwand beim Blending
- Erhöhtes Risiko lokaler Verderbnis oder Fehlaromen
Wenn Brauereien diese Probleme untersuchen, richtet sich die Aufmerksamkeit häufig direkt auf Lakeverhältnis, Fermentationszeit, mikrobielle Kultur oder Prozesshilfsstoffe. Diese Faktoren sind wichtig. Doch der Koji-Raum erklärt oft, warum sich dieselbe Rezeptur von Charge zu Charge unterschiedlich verhält.
Feuchtigkeitskontrolle: Das Bett aktiv halten, nicht nass
Feuchtigkeit ist einer der stärksten Treiber für die Gleichmäßigkeit von Koji. Zu wenig Feuchtigkeit kann das Wachstum begrenzen und die Ausbildung des gewünschten enzymatischen Potenzials im Koji reduzieren. Zu viel Feuchtigkeit kann das Bett verdichten, den Sauerstofffluss verringern, lokale Erwärmung verstärken und Bedingungen für unerwünschte Organismen schaffen.
Praktische Prioritäten bei der Feuchtigkeit
Ein kontrollierter Koji-Raum sollte sich konzentrieren auf:
- Gleichmäßige Wasserverteilung nach Dämpfen und Abkühlen
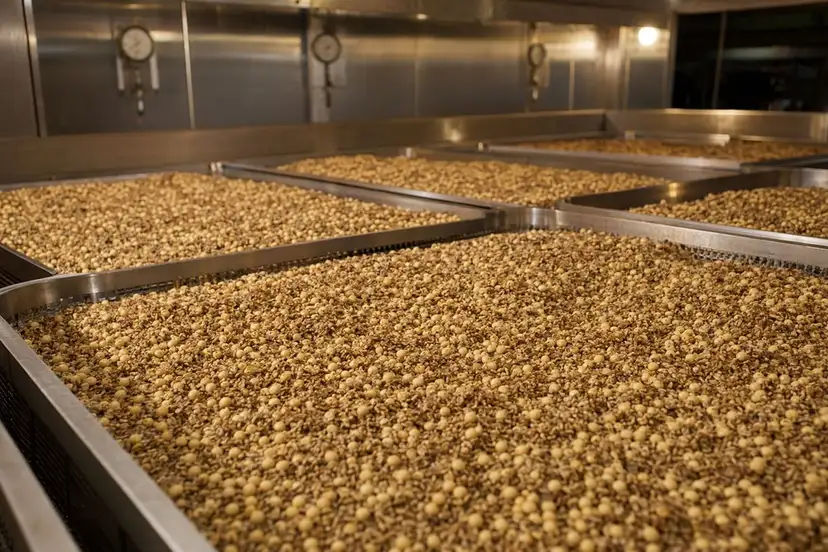
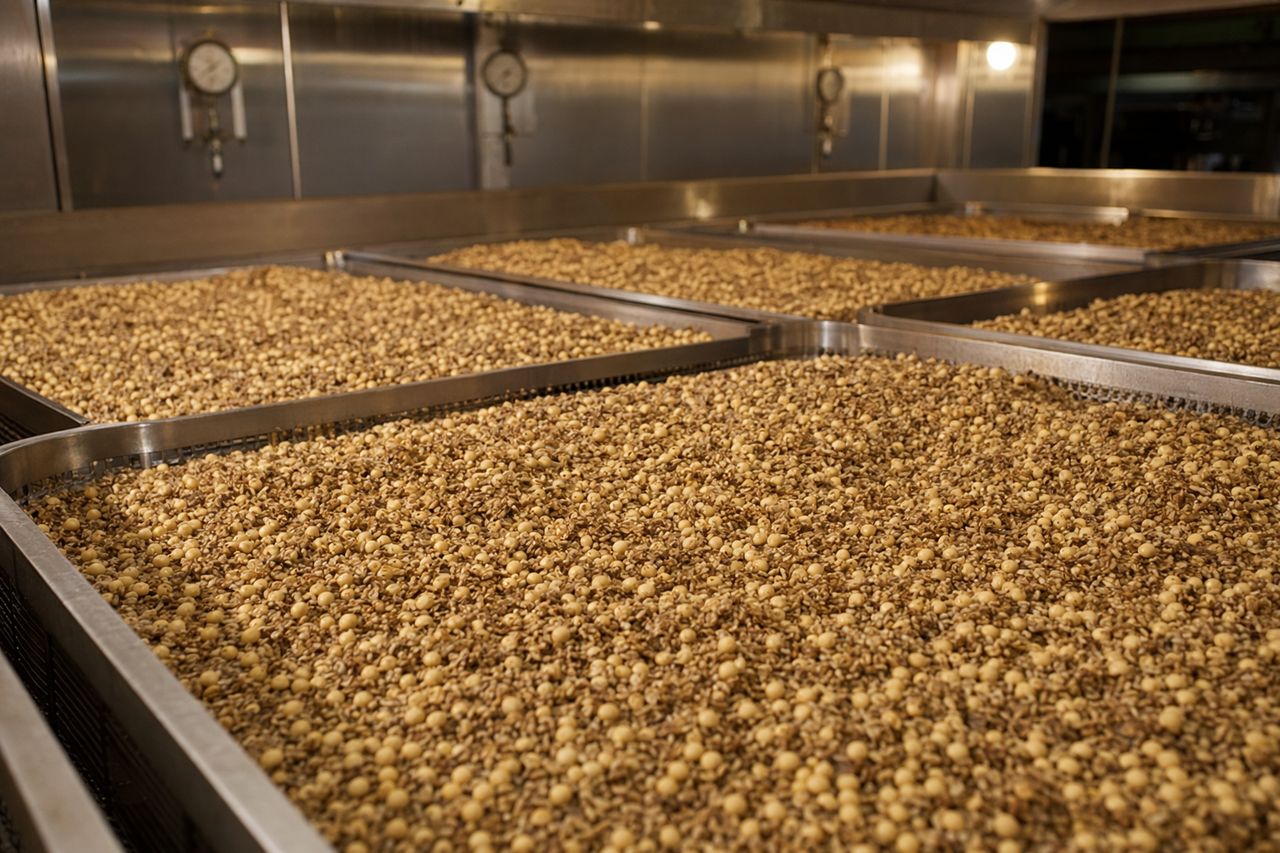
- Stabile Oberflächenfeuchtigkeit über die Geometrie von Tabletts, Bett oder rotierendem System hinweg
- Vermeidung nasser Taschen in der Nähe von Ecken, Austragspunkten oder dicken Ansammlungen
- Rechtzeitiges Wenden oder Mischen, bevor starke Verdichtung entsteht
- Konstante Hydratation der Rohstoffe von Los zu Los
Die wichtigste Betriebsfrage ist einfach: Verhält sich das Koji-Bett über die gesamte Arbeitsfläche hinweg gleich? Wenn ein Bereich früh austrocknet, während ein anderer feucht und schwer bleibt, trägt der nachgelagerte Moromi diese Variation weiter.
Vorsicht vor trügerischen Durchschnittswerten
Die durchschnittliche Feuchtigkeit kann akzeptabel erscheinen, während das Bett betrieblich dennoch ungleichmäßig ist. In industriellen Systemen sind lokale Nasszonen oft wichtiger als der Chargendurchschnitt, weil sie Temperatur, Belüftung, Klumpenbildung, Kontaminationsrisiko und Austragsverhalten beeinflussen.
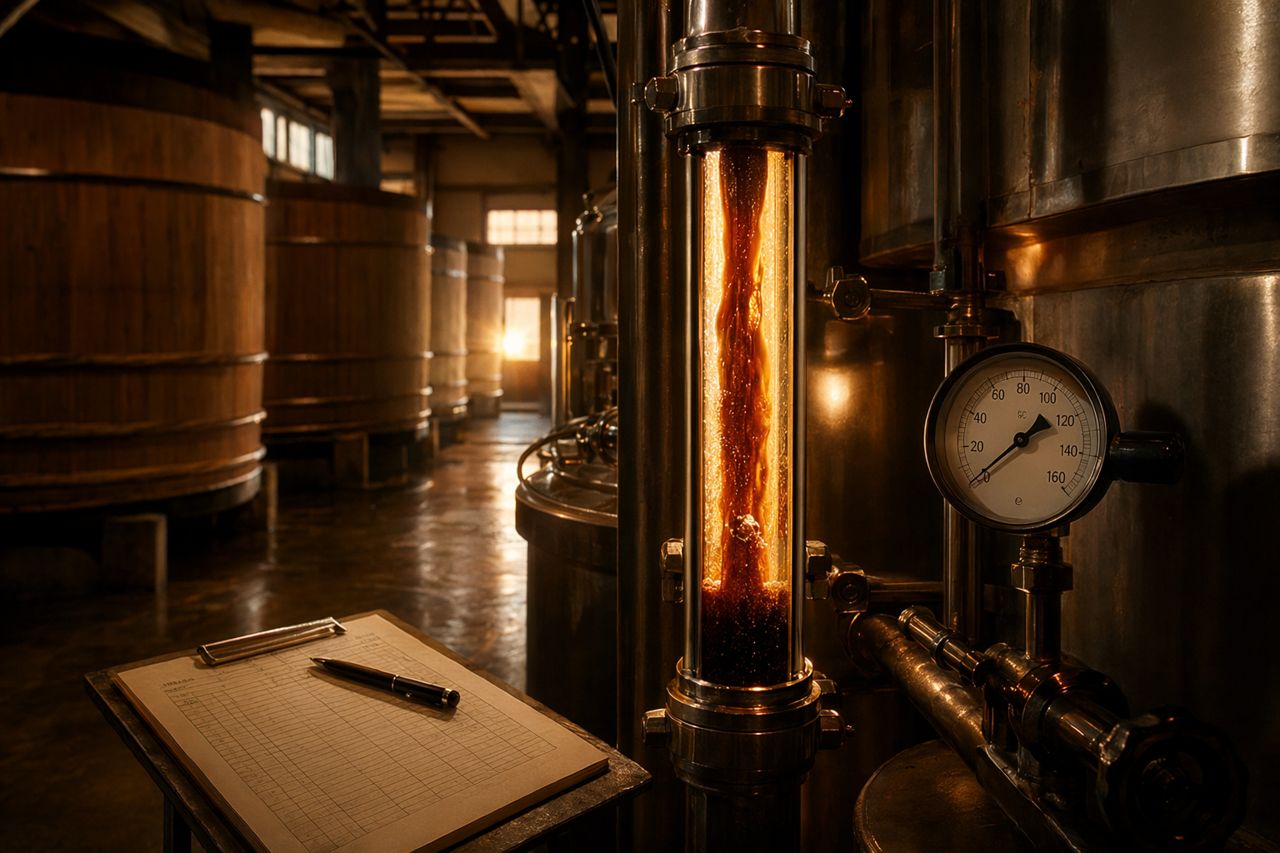
Bediener sollten sichtbare Verteilungsmuster dokumentieren, nicht nur Messwerte. Fotos, Notizen zur Betttiefe und Beobachtungen beim Austrag können wertvolle Chargenaufzeichnungen sein, wenn späteres Fermentationsverhalten untersucht wird.
Belüftung: Sauerstoff, Wärmeabfuhr und Oberflächenwachstum
Koji-Wachstum erzeugt Wärme. Belüftung unterstützt den Sauerstoffbedarf und hilft, Wärme abzuführen. Zu starke Luftbewegung kann jedoch Oberflächen austrocknen, Gradienten erzeugen und stabiles Wachstum stören. Industrielle Belüftung ist daher ein Balanceakt und keine Einstellung auf maximale Leistung.
Anzeichen für ein schlechtes Belüftungsgleichgewicht
Fermentationsteams sollten achten auf:
- Heiße Bereiche, die nach dem Wenden erneut auftreten
- Bildung trockener Krusten auf exponierten Oberflächen
- Uneinheitliches Aroma über das Bett hinweg
- Starke Kondensation in Luftkanälen oder um Abdeckungen
- Übermäßige Klumpenbildung beim Austrag
- Farb- oder Wachstumsunterschiede zwischen oberen und unteren Schichten
Ein gut geführtes Belüftungsprogramm sollte kontrolliertes Wachstum ermöglichen, ohne eine trockene obere Schicht und eine nasse, sauerstofflimitierte untere Schicht zu erzeugen.
Betttiefe und Luftstrom müssen gemeinsam betrachtet werden
Die Betttiefe verändert den Strömungswiderstand. Wenn die Füllhöhe zwischen Produktionsläufen variiert, führt dieselbe Belüftungseinstellung möglicherweise nicht zum gleichen biologischen Ergebnis. Die Standardisierung der Betttiefe ist eine der praktischsten Maßnahmen, um die Wiederholbarkeit zu verbessern, ohne den Kernprozess zu verändern.
Für Brauereien, die vom halbmanuellen Koji-Handling auf größere Systeme skalieren, verdient die Bettgeometrie frühzeitig Aufmerksamkeit. Transferrinnen, Verteiler und Nivellierroutinen können die Belüftungsleistung ebenso stark beeinflussen wie Ventilatoreinstellungen.
Transfer: Schonende Bewegung schützt die Gleichmäßigkeit
Koji-Transfer wird häufig als Logistik betrachtet. Tatsächlich ist er ein Qualitätsschritt.
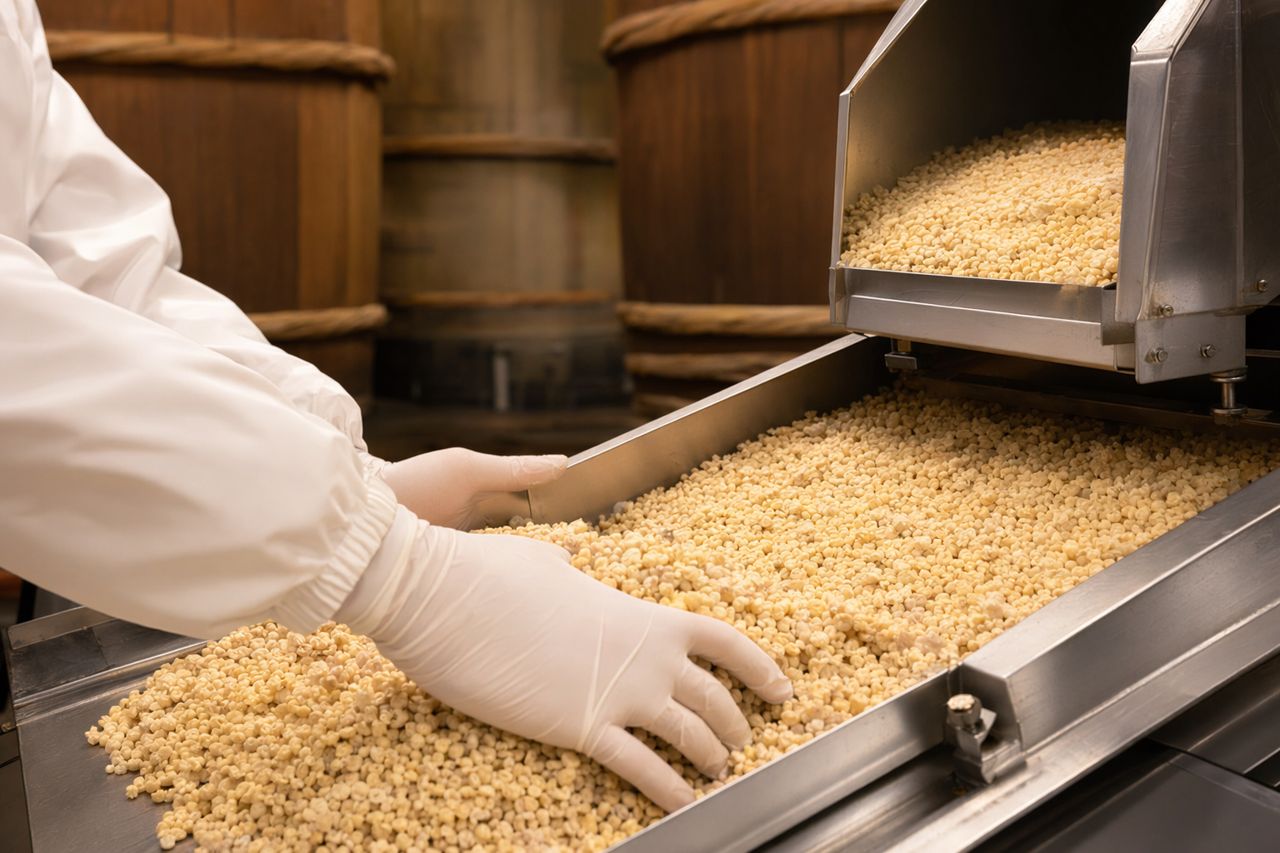
Ein rauer Transfer kann die Kornstruktur beschädigen, Feinanteile erzeugen, nasses Material verschmieren und verdichtete Zonen im Aufnahmebehälter verstärken. Schlechtes Transfertiming kann warmen Koji zudem unkontrollierter Luft aussetzen, den Übergang in die Lake verzögern und die Kontaminationsexposition erhöhen.
Bessere Transferdisziplin umfasst
- Kurze, klar definierte Transferfenster
- Saubere Wegegestaltung vom Koji-Raum bis zum Einbringen in Lake oder zum Mischpunkt
- Reduzierte Fallhöhen, wo praktikabel
- Anlagenoberflächen, von denen sich Material sauber löst
- Vermeidung stagnierender Ecken in Förderern oder Trichtern
- Planmäßige Inspektion von Dichtungen, Abstreifern, Schnecken und Bandkanten
Das beste Transfersystem ist nicht immer das schnellste. Es ist das System, das Koji berechenbar bewegt und dabei seinen physischen Zustand sowie seine mikrobiologische Integrität erhält.
Kontaminationskontrolle: Für den Routinetag auslegen
Kontaminationskontrolle beim Koji-Handling betrifft nicht nur die Reaktion auf Notfälle. Es geht darum, Routinearbeit so zu gestalten, dass sie schwer falsch auszuführen ist.
Sojasaucenbrauereien arbeiten nachgelagert mit salzreicher Fermentation, doch das Koji-Handling findet statt, bevor die volle Schutzwirkung der Lake greift. Dadurch wird der Koji-Raum zu einer kritischen Hygienezone.
Kontrollpunkte, die sich verschärfen lassen
Ein praxisnahes Kontaminationsprogramm sollte abdecken:
- Trennung von Personenverkehr zwischen Rohstoff-, Koji- und allgemeinen Produktionsbereichen
- Kondensatmanagement oberhalb exponierter Produkte
- Werkzeugkontrolle für Abstreifer, Paddel, Probenbehälter und Wartungsartikel
- Planmäßige Reinigung von Luftkanälen, Filtern, Abläufen und schwer zugänglichen Vorsprüngen
- Klare Handhabungsregeln für Nacharbeit, Verschüttungen und Verzögerungen bei Teilausträgen
- Schnelle Reaktion auf abnorme Gerüche, Verfärbungen oder lokale Schleimbildung
Die wichtigste Maßnahme zur Kontaminationsprävention ist Konsistenz. Ein Verfahren, das vom persönlichen Gedächtnis abhängt, driftet ab. Ein Verfahren, das in Raumlayout, Werkzeugplatzierung, Beschilderung und Chargenaufzeichnungen integriert ist, bleibt unter Schichtdruck eher stabil.
Chargenaufzeichnungen, die Fermentationsleitern wirklich helfen
Aufzeichnungen aus dem Koji-Raum sollten für nachgelagerte Entscheidungen nützlich sein, nicht nur für die Compliance. Die stärksten Aufzeichnungen verknüpfen Handhabungsbedingungen mit der Moromi-Leistung.
Empfohlene Produktionsnotizen
Erfassen Sie Folgendes in einem einheitlichen Format:
- Rohstofflos und Dämpfverhalten
- Qualität der ersten Verteilung und Betttiefe
- Feuchtigkeitsbeobachtungen nach Zone
- Änderungen der Belüftung und Zeitpunkt
- Zeitpunkt von Wenden oder Mischen
- Lage und Wiederauftreten von Hotspots
- Start- und Endzeit des Transfers
- Sichtbare Klumpenbildung, Feinanteile, nasse Taschen oder trockene Krusten
- Jede Reinigungsabweichung oder Ausnahme beim Personenverkehr
- Frühes Mischverhalten des Moromi nach dem Einbringen in Lake
Wenn eine Charge später eine ungewöhnliche Fermentationsgeschwindigkeit, Viskosität, Aromatik oder Filtrationsleistung zeigt, helfen diese Notizen, Rohstoffvariation von Handhabungsvariation zu trennen.
Koji-Handling an Moromi-Zielen ausrichten
Nicht jede Sojasaucenbrauerei optimiert auf dasselbe Produktprofil. Helle Stilrichtungen, lang gereifte Produkte, hohe Umami-Ziele und industrielle Schnellumschlagsprogramme stellen jeweils unterschiedliche Anforderungen an die Koji-Konstanz.
Koji-Handling sollte daher im Hinblick auf das angestrebte Moromi-Verhalten überprüft werden:
- Benötigen wir eine schnellere frühe Stickstofffreisetzung oder einen langsameren, runderen Verlauf?
- Begrenzt die Viskosität Rühren, Wärmeübertragung oder Filtration?
- Treten Aromaabweichungen vor oder nach dem Einbringen in Lake auf?
- Hängen Filtrationsprobleme mit Feinanteilen, Klumpenbildung oder Rohstofflosen zusammen?
- Korreliert eine bestimmte Koji-Raum-Zone wiederholt mit Chargenschwankungen?
Diese Fragen helfen, Fehlersuche von Meinung zu Evidenz zu verschieben.
Wo die Enzymstrategie später ansetzt
Dieser Artikel konzentriert sich auf Koji-Handling, nicht auf Enzymanwendung. Dennoch sollten Brauereien, die einen Enzymlieferanten für die Sojasaucenfermentation bewerten, zunächst ihre grundlegende Koji-Disziplin verstehen. Enzymprogramme funktionieren am besten, wenn der Betrieb erkennen kann, ob Schwankungen aus Rohstoff, Koji-Raum-Handling, Lakemanagement, Fermentationsbedingungen oder nachgelagerter Trennung stammen.
Praktisch bedeutet das: Saubere Koji-Daten machen technische Unterstützung nützlicher. Sie ermöglichen Lieferantengespräche, die sich auf konkrete Käuferziele konzentrieren: konstante Umami-Entwicklung, kontrollierte Maischeviskosität, verlässliche Fermentationszeit, reibungslosere Filtration und wiederholbare Chargenökonomie.
Einfache Checkliste zur Überprüfung des Koji-Raums
Nutzen Sie dies als Ausgangspunkt für die interne Überprüfung:
- Sind Rohstoffhydratation und Dämpfverhalten je Los konstant?
- Ist die Betttiefe standardisiert und bei jedem Lauf verifiziert?
- Werden Feuchtigkeitsgradienten nach Zone erfasst, nicht nur nach Charge?
- Sind Belüftungsänderungen an beobachtetes Bettverhalten geknüpft?
- Werden Hotspots kartiert und über die Zeit verfolgt?
- Erhält der Transfer die Kornstruktur und vermeidet nasse Verdichtung?
- Sind Förderer, Trichter und Werkzeuge leicht zu reinigen und zu inspizieren?
- Sind exponierte Produktzonen vor Kondensation und unkontrolliertem Personenverkehr geschützt?
- Verknüpfen Koji-Aufzeichnungen Moromi-Viskosität, Aroma und Filtrationsergebnisse?
- Kann das Team erklären, warum sich eine Charge anders verhalten hat als eine andere?
Der Standard auf Produktionsebene
Starkes Koji-Handling ist stille Arbeit. Es zeigt sich in weniger Überraschungen: stabilere Moromi-Textur, sauberere Aromaentwicklung, besser vorhersagbare Filtration und weniger korrigierendes Blending. Es gibt Fermentationsleitern außerdem eine solidere Grundlage für jede zukünftige Prozessoptimierung.
Moromi Pulse unterstützt Sojasaucenbrauereien mit technischen Enzymlösungen, die auf realen Fermentationsbeschränkungen aufbauen. Wenn Ihr Team Koji-Disziplin, Stickstoffentwicklung, Maischeviskosität oder Filtrationsverhalten überprüft, nutzen Sie das Anfrageformular auf der Website, um ein praxisnahes technisches Gespräch mit Moromi Pulse zu beginnen.