醤油醸造における歩留まりロスはどこに潜むのか | Moromi Pulse
麹室からもろみタンクまで、窒素放出、粘度制御、発酵時間、圧搾性に対する実践的な酵素サポートを通じて、隠れた歩留まりロスを可視化します。
Request pricing 麹室からもろみタンクまで、窒素放出、粘度制御、発酵時間、圧搾性に対する実践的な酵素サポートを通じて、隠れた歩留まりロスを可視化します。
Request pricing工業的な醤油醸造における歩留まりの低下は、ひとつの明確な失敗によって起こることはほとんどありません。多くの場合、大豆の中心部が十分に開かない、麹床の生育が不均一になる、塩水混合時に粘度が高まりすぎる、もろみタンクでの窒素放出が遅い、圧搾工程で可溶性成分が粕に残る、といった小さな要因が積み重なって歩留まりを削っていきます。
発酵管理者にとって重要なのは、単にもろみが発酵したかどうかではありません。大豆、小麦、食塩、タンク滞留時間、労務、圧搾能力に対してすでに投資した風味ポテンシャルを、工場がどれだけ回収できているかです。
Moromi Pulse は、こうした現場の実態を踏まえた醤油発酵向け酵素サプライヤーとして取り組んでいます。酵素サポートは、伝統的な品質を迂回するための近道ではありません。適切に使用すれば、抽出性の向上、発酵挙動の安定化、そして蔵が大切にする官能プロファイルの維持に役立つ管理ツールとなります。
歩留まりに関する議論の多くは、始めるタイミングが遅すぎます。もろみの粘度が高い、あるいは圧搾が遅いといった問題が見えた時点では、根本原因はすでに上流工程に存在している場合があります。
醤油醸造では、可溶性のうま味を回収する前に、原料は複数の変化を経ます。吸水、蒸煮、焙煎、割砕、製麹、塩水添加、発酵、熟成、圧搾、清澄化、仕上げです。各工程は、次工程におけるタンパク質、でんぷん、細胞壁構造へのアクセス性を変化させます。
有効な歩留まり監査は、部門の境界ではなく、原料の流れを追うことから始まります。
大豆と小麦は、醸造に必要な窒素源と炭水化物基盤を担います。しかし、その価値は利用可能な状態にされなければなりません。
タンパク質構造が一貫して開かれていない場合、その後の酵素的加水分解は予測しにくくなります。その結果、窒素放出の遅れ、風味形成のばらつき、あるいは同じ目標プロファイルに到達するための発酵期間延長につながる可能性があります。
適切に組み合わせたプロテアーゼおよびカルボヒドラーゼ戦略は、過度な工程変更を強いることなく、処理済み基質からの可溶性成分の抽出を改善できます。実務上の価値は、特に伝統的な風味への期待と現代的な処理能力への圧力を両立させる工場において、原料変動の中でも放出挙動をより安定させることにあります。
重要なのは規律です。酵素は汎用的な添加物として使うのではなく、実際の基質状態、食塩環境、工程温度、発酵期間、目標とする風味カーブに基づいて選定する必要があります。
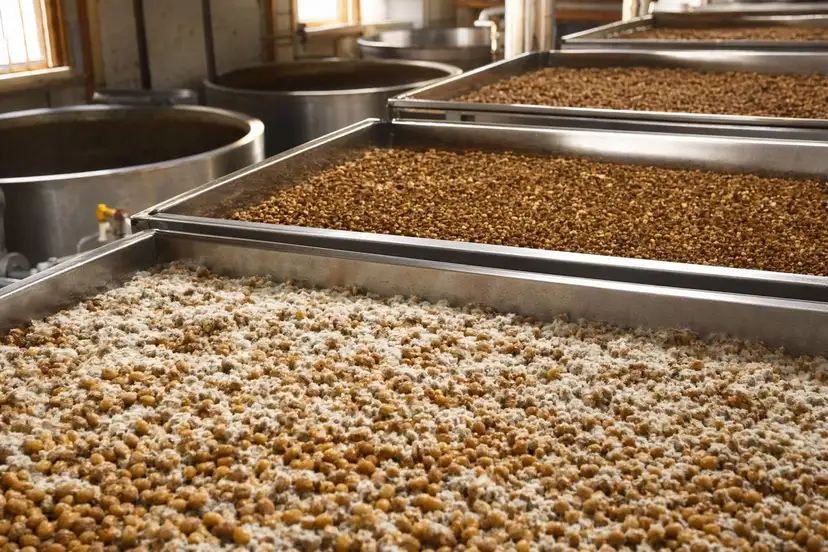
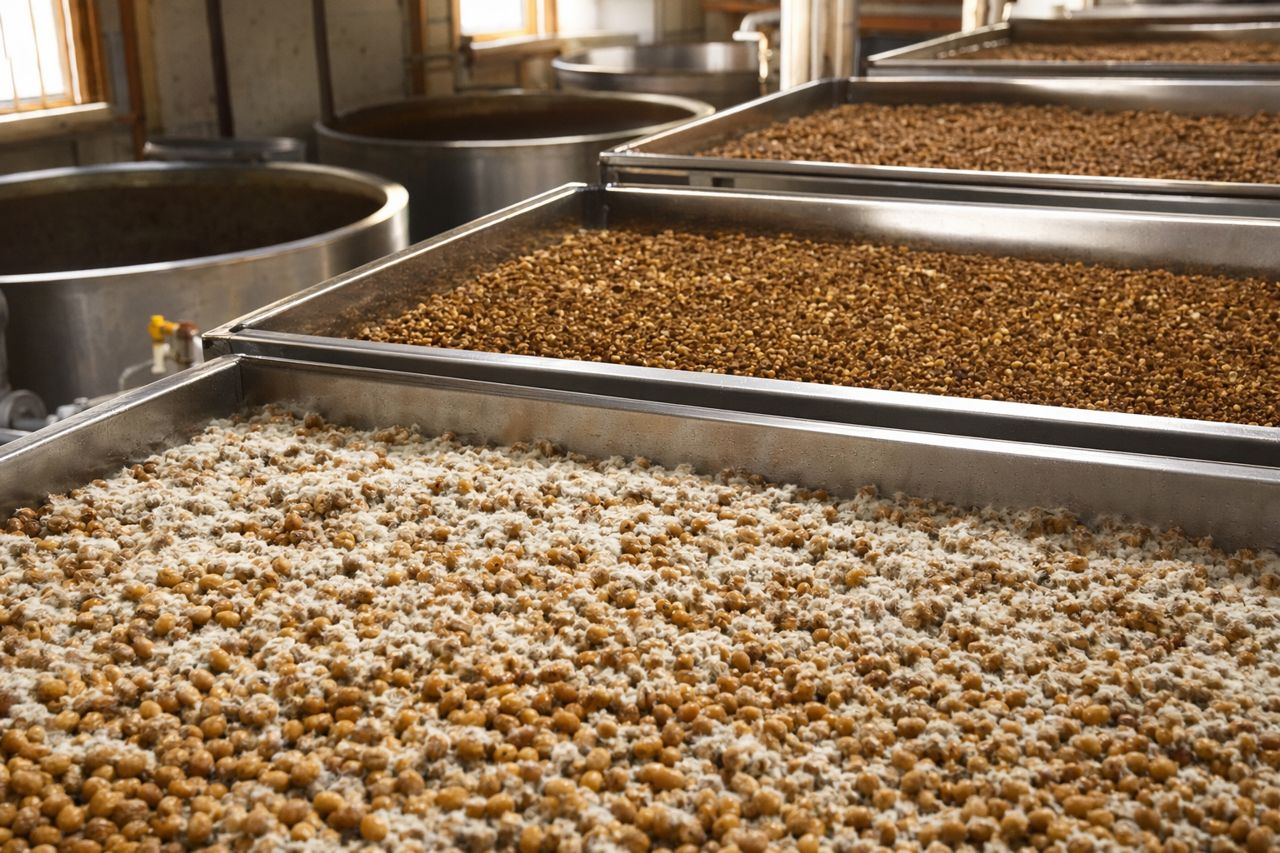
健全に見える麹床は必要条件ですが、視覚的な生育だけでは、下流工程での効率的な抽出を保証するものではありません。
麹の性能は、水分、通気、温度分布、床深、接種の均一性、手入れ方法によって左右されます。小さな不均一性が、加水分解ポテンシャルの異なるゾーンを生むことがあります。こうした差は、もろみがタンク内で不均一な挙動を示すまで明確にならない場合があります。
麹の生育が不均一な場合、工場ではコストの大きい2つのパターンが現れることがあります。一部のタンクでは風味目標に到達するまでにより長い時間が必要になります。別のタンクでは、風味は許容範囲に達していても、圧搾粕に回収可能な可溶性成分が残ります。どちらも実質的な歩留まりを低下させます。
補助的な酵素システムは、このばらつきを平準化する助けになります。ただし、麹管理の不備を覆い隠すのではなく、麹プログラムを補完するものであるべきです。最良の結果は、酵素選定が麹の状態ともろみの滞留時間に関する明確な理解と結び付いている場合に得られます。
麹室からもろみタンクへの移行は、しばしば物流として扱われます。しかし実際には、重要な変換ポイントです。
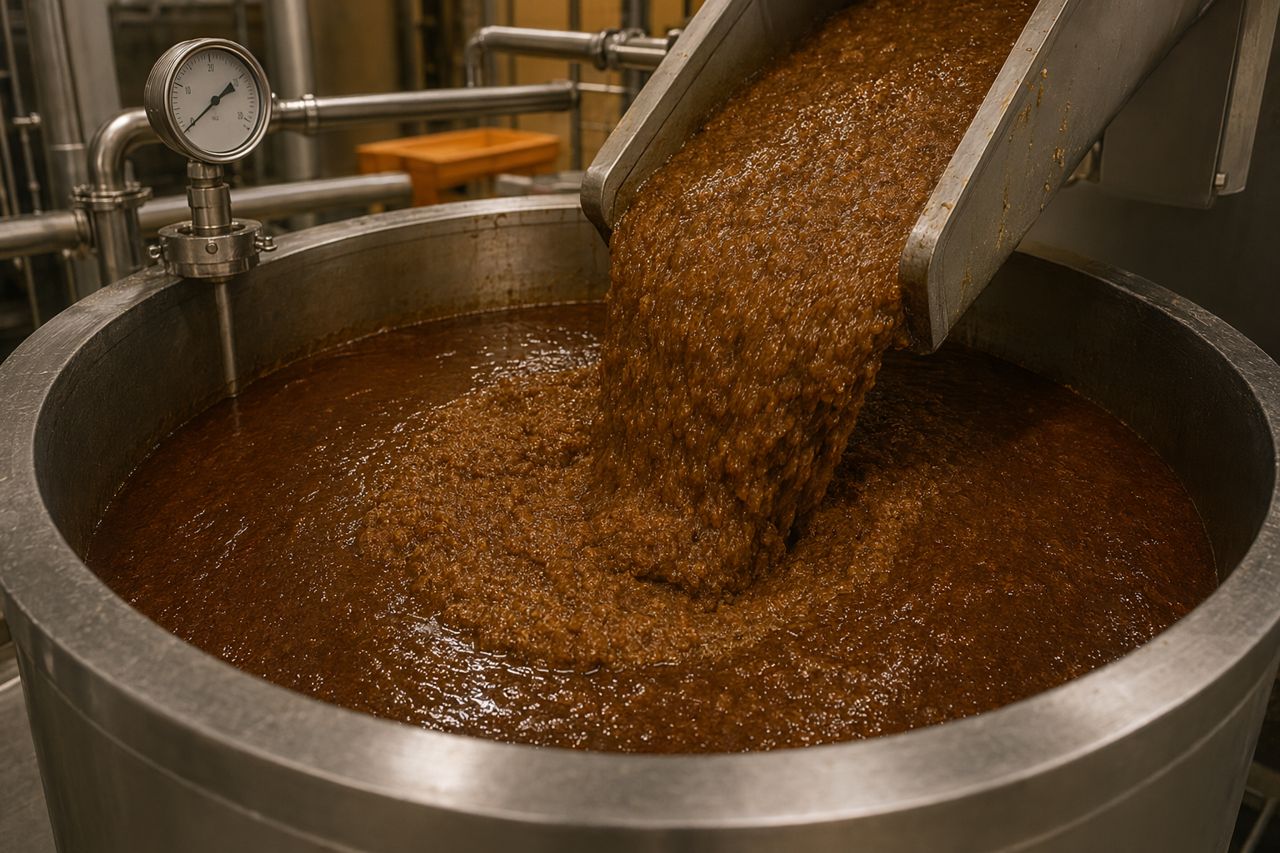
塩水添加は、水分活性、食塩ストレス、基質の膨潤、微生物環境を変化させます。粒子構造、残存でんぷんの挙動、細胞壁物質によっては、もろみが急速に増粘することがあります。いったん粘度が上がると、ポンプ動力、サンプリングの難化、混合の遅れ、発酵ゾーンの不均一化、最終的な圧搾工程の負荷という形でコストが発生します。
狙いを定めた炭水化物およびタンパク質の加水分解は、最終製品に求められるボディを維持しながら、もろみが過度に抵抗性を持つ傾向を低減できます。目的は、薄い、あるいは成分感の抜けたもろみにすることではありません。目的は、粘度を管理し、アクセス性を改善し、長期発酵中の機械的ペナルティを減らすことです。
もろみは、歩留まりと品質が切り離せなくなる工程です。抽出が速くても、刺激味、不均衡、あるいは蔵の基準と合わない風味カーブを生むのであれば価値はありません。
工業的な醸造において、優れた酵素プログラムは制御された放出を前提に設計されます。タンパク質は、香味豊かでうま味に富む画分へと開かれる必要があります。炭水化物は、不安定化を招くことなく発酵挙動を支える必要があります。もろみは、サンプリング、モニタリング、そして最終的な圧搾が可能な扱いやすさを保たなければなりません。
実用的な酵素プログラムでは、酵素をどこで投入するか、どの工程条件に耐える必要があるか、添加量をどのように管理するか、どの生産シグナルで価値を確認するかを定義します。醤油醸造において、これらのシグナルには、発酵時間、可溶性成分の抽出、風味の一貫性、粘度挙動、圧搾性、タンク間ばらつきの低減などが含まれることが多くあります。
ここでサプライヤーとの適合性が重要になります。現場を理解するサプライヤーは、発酵管理者が酵素そのものを単体で購入しているのではないことを理解しているべきです。購入しているのは、より予測可能なもろみです。
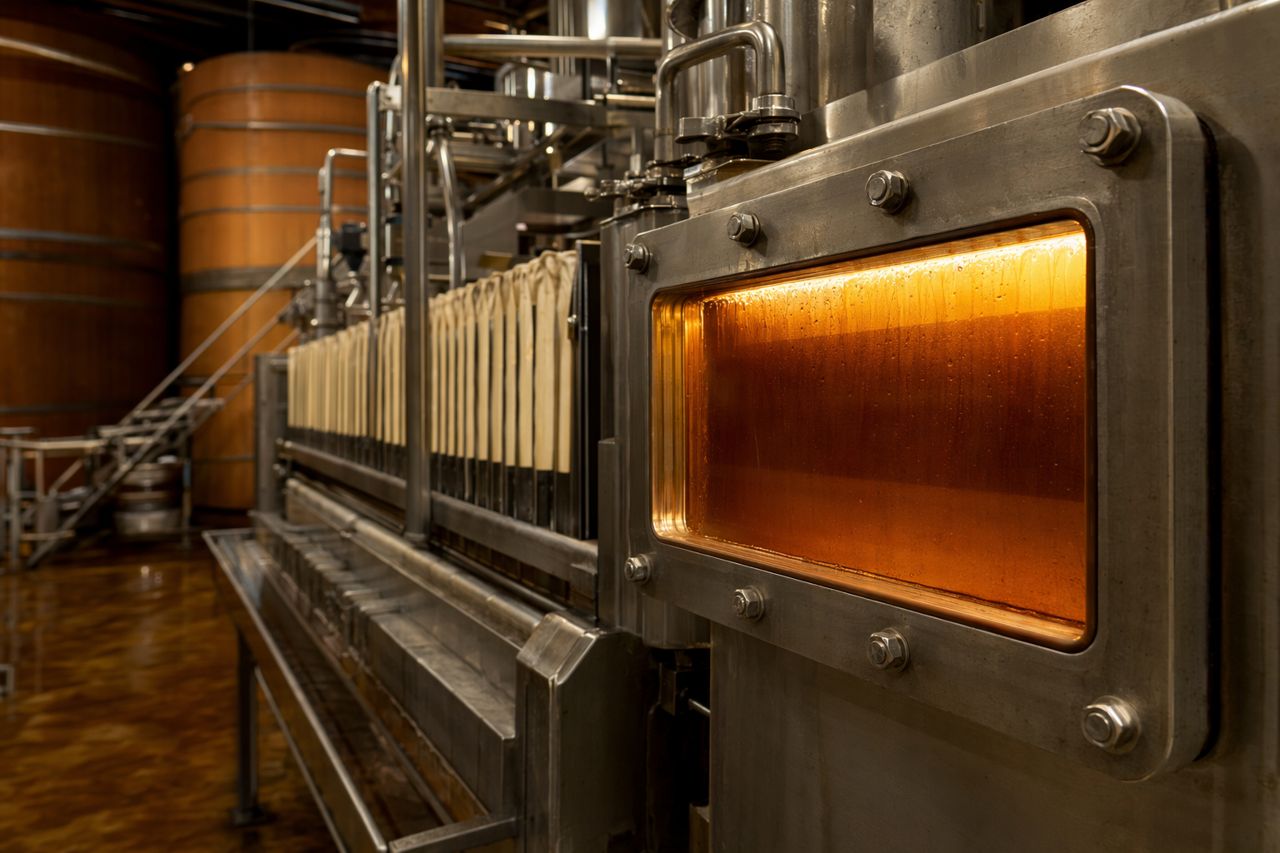
圧搾は、上流工程での判断が可視化される場所です。もろみが適切に発酵していても、圧搾粕に可溶性成分が多く残る、あるいはろ過が遅れて生産性が低下する場合、価値は失われます。
これらの問題は、多くの場合、粒子の崩壊、粘度、微粉、不完全な加水分解にさかのぼります。酵素サポートがすべての機械的制約を解決できるわけではありませんが、圧搾機に送られる原料状態を改善することは可能です。
流動性の良いもろみは、排液性の向上、より安定したろ過、固形分中に残る価値の低減を支援できます。圧搾能力の上限近くで操業している工場にとって、この改善はタンク歩留まりと同じくらい重要になる場合があります。
すべての歩留まり問題が酵素介入を必要とするわけではありません。原料購買、設備保全、麹室管理、圧搾操作に起因する問題もあります。しかし、以下のパターンが複数同時に見られる場合、酵素サポートを評価する価値があります。
これらは抽象的なラボ上の懸念ではありません。生産計画の信頼性、原料効率、労務負荷、顧客への一貫性に影響する生産シグナルです。
Moromi Pulse は、カタログ上の推奨から始めることはありません。まず、醸造所の工程マップから始めます。
一般的な技術レビューでは、次の点を確認します。
そのうえで、醤油の個性を損なうことなく、酵素サポートが測定可能な生産価値を生み出せる箇所を特定します。
最も効果的なプログラムは、多くの場合シンプルです。明確な目的、管理された添加量、一貫した添加ポイント、記録された工程応答、複数バッチにわたるレビュー。複雑さが目的ではありません。再現性こそが目的です。
醤油醸造には、深い職人的知見が息づいています。工業的な一貫性は、その個性を平板化するものであってはなりません。適切な酵素アプローチは、蔵の基準を尊重しながら、工場が回避可能なロスを減らすことを支援します。
つまり、次のような取り組みです。
優れた歩留まり改善は、蔵が意図した味わいを保ちながら、その過程での予期せぬばらつきを減らすものであるべきです。
麹室、もろみタンク、圧搾工程の間で発生する歩留まりロスを調査している場合、Moromi Pulse は、貴社の工程条件に酵素サポートがどのように適合するかを評価できます。
原料の流れ、発酵目標、粘度に関する懸念、圧搾挙動、バッチ間ばらつきのパターンをお知らせください。管理された試験と生産規模でのレビューに向けて、実用的な開始点をご提案します。
見積もりを依頼する から、貴社の醤油醸造における酵素サポートについてご相談ください。
Tell us your application and volume — we reply with pricing and lead time.